 en
 English
 繁体中文
 Japanese
 Korean
 Russian
 German
光學科普
深化光電資源,引領技術突破


深化光電資源,引領技術突破
高品質的光學鏡頭不會自動產生高品質的影像。即使單一光學元件符合其指定的表面精度和塗層要求,組裝過程中的錯誤也會損害整個光學系統的性能。不正確的鏡頭定位、光軸偏差、不準確的空氣間距、灰塵污染和機械應力都會影響最終的成像結果。
這些問題在工業視覺設備、醫療光學設備、相機模組和精密光學儀器中使用的多元件鏡頭系統中變得尤為重要。微小的組裝偏差可能會引入像差、降低影像清晰度、影響焦點一致性或導致生產批次之間的效能差異。
專業鏡頭組裝服務透過結合精密定位、光學對準、機械整合和性能驗證來應對這些挑戰。目標不僅是將多個光學元件安裝到鏡筒中,而是確保組裝後的鏡頭系統按照其光學設計和應用要求運作。
對於OEM和ODM買家來說,在評估鏡頭組裝服務價格和鏡頭組裝服務成本時,了解製造流程同樣重要。組裝複雜性、對準要求、檢驗程序和生產量都會影響最終報價。
鏡頭組裝是一個涉及多種操作的精密製造過程。每項操作都必須根據光學處方、機械圖和規定的組裝公差進行控制。
組裝之前,必須檢查和清潔光學元件,以去除灰塵、指紋、顆粒和其他污染物。
光學表面上的污染會散射入射光、降低透射率並引入不必要的影像偽影。在具有多個光學元件的系統中,污染物會在多個表面上累積,並且在最終組裝後變得越來越難以識別。
清潔程序取決於光學材料、塗層類型和組件設計。通常使用光學級清潔溶液、不起毛材料、受控處理程序和適當的檢查設備。
清潔的組裝條件對於醫療成像設備、精密檢測系統和高解析度相機模組尤其重要。
鏡頭定位決定了每個光學元件在組裝的光學系統中的位置。
兩個重要參數是軸向定位和徑向定位。
軸向定位控制光學元件之間沿光軸的距離。在多元件系統中,此距離通常稱為氣隙或元件間距。
徑向定位確定每個鏡頭是否相對於機械參考軸或光軸正確居中。
不正確的間距會改變鏡頭系統的有效光學行為,包括其焦點位置和像差特性。類似地,徑向定位誤差會導致偏心並導致不對稱影像退化。
可接受的公差取決於光學設計。緊湊型成像鏡頭和精密測量物鏡可能需要截然不同的定位策略。
因此,專業組裝應遵循指定的光學和機械圖紙,而不是應用通用間距或定位公差。
光軸對準是精密鏡頭組裝中最重要的操作之一。
理想情況下,各元件的光軸應維持光學設計定義的關係。然而,製造公差、機械間隙、槍管幾何形狀和組裝誤差可能會導致偏心或傾斜。
這些錯誤可能會影響:
影像解析度:未對準的元件會增加光學像差並降低系統解析精細細節的能力。
MTF 性能:偏心和傾斜可能會減少對比度傳輸,尤其是朝向像場邊緣的傳輸。
失真:不正確的元件定位可能會改變設計的失真特性。
焦點一致性:對準錯誤可能會導致整個視野中影像品質的差異。
系統穩定性:不良的機械定位會使光學配置對振動和溫度變化更加敏感。
區分光軸對準和機械同心度非常重要。零件可能會在鏡筒內機械居中,但無法達到預期的光學對準。
這就是為什麼精密光學組件可能需要專用對準設備和光學性能回饋的原因。
鏡筒提供機械參考結構,將光學元件固定在其設計位置。
其內徑、台肩幾何形狀、螺紋精度、表面光潔度和尺寸一致性會影響組裝品質。
例如,不準確的座肩可能會導致安裝時鏡頭傾斜。間隙過大可能會帶來定位不確定性,而間隙不足可能會產生不必要的機械應力。
常見的機械組裝方法包括:
精密螺紋裝配
基於墊片的定位
機械扣環
光學膠黏合
客製化設計的定位結構
合適的方法取決於鏡片結構、機械要求、環境條件和預期的生產過程。
定位和對準後,必須固定光學元件,且不會產生不可接受的應力。
光學黏合劑黏合適用於某些需要永久固定或專門定位的組件。然而,必須考慮黏合劑的選擇、施用量、固化條件和材料相容性。
螺紋組件提供機械可調節性,可用於需要受控定位或維修的光學系統。
有些鏡頭系統在初始組裝後還需要最終對焦或機械調整。目標是實現指定的像平面位置和光學性能,同時保持組裝穩定性。
應根據光學設計來選擇固定方法,而不是僅根據製造的方便性來選擇。
並非每個光學系統都具有相同的組裝優先權。
應用 | 主要組裝注意事項 |
|---|---|
工業視覺鏡頭 | MTF 一致性、光學對準、焦點穩定性和機械可靠性 |
相機鏡頭 | 結構緊湊、影像清晰度高、現場性能好、生產一致性好 |
醫用光學鏡片 | 影像清晰度、清潔度、重複性和特定於應用的可靠性 |
精密光學儀器 | 對準精度、光學穩定性和測量性能 |
OEM/ODM光模組 | 設計相容性、客製化、檢驗要求和生產可擴展性 |
合適的組裝流程必須反映實際應用、光學處方和操作環境。
專業的鏡頭組裝服務提供者應該提供的不僅僅是基本的機械安裝。該服務需要將光學設計要求與實際製造流程和可測量的品質控制聯繫起來。
被動對準和主動對準是光學組裝中使用的兩種重要方法。
被動對準
被動對準根據預定的機械參考、精密夾具、定位結構和尺寸公差定位光學元件。
此方法依賴於組件和組裝工具的準確性,而不是根據即時成像回饋不斷調整光學位置。
它適用於具有明確機械基準、可重複部件尺寸和既定組裝公差的鏡頭系統。
其優點包括:
相對簡單的流程標準化
重複生產相容性好
減少對即時光學調整的依賴
在合適的自動化流程中可能具有更高的吞吐量
然而,只有當機械參考準確地代表所需的光學定位時,被動對準才有效。
主動對準
主動對準使用光學或成像回饋來調整組裝過程中的零件位置。
該過程不完全依賴機械尺寸,而是在定位或調整組件時評估實際光學性能。
根據系統的不同,調整可能涉及橫向定位、軸向移動、傾斜校正或其他自由度。
當僅靠機械公差無法一致地實現所需的光學性能時,主動對準特別有用。
其優點包括:
補償某些累積的組裝錯誤
光學性能的直接評估
提高對齊靈活性
適用於要求苛刻的光學組件
然而,主動對準通常涉及額外的設備、調整時間和製程開發。
這兩種方法都不是普遍優越的。被動對準通常適用於可重複的機械設計,而當需要光學回饋來實現所需性能時,主動對準就很有價值。
一些生產過程也結合了這兩種方法:被動定位建立初始幾何形狀,然後進行主動調整和最終固定。
精密定位設備有助於在組裝過程中控制零件位置。
根據項目的不同,設備可能包括精密夾具、對準平台、光學測量儀器和專用組裝工具。
裝配程序應定義:
組件方向和安裝順序
軸向和徑向定位參考
所需的居中和傾斜控制
黏合劑或機械固定程序
調整和檢查檢查點
對於多元件鏡頭系統,組裝順序尤其重要,因為早期階段的定位誤差可能會影響後續組件。
記錄的流程有助於減少操作員相關的變更並提高生產過程中的可重複性。
僅靠機械檢查無法確定組裝後的鏡頭是否符合其光學特性要求。
應根據鏡片設計和客戶規格製定合適的檢查計劃。
常見的檢查項目包括:
檢查項目 | 它評價什麼 |
|---|---|
焦距 | 組裝後的系統是否符合其規定的有效焦距 |
解決 | 區分精細影像細節的能力 |
MTF | 指定空間頻率的對比傳遞 |
透過率 | 透過光學系統的光傳輸量 |
雜訊光 | 不需要的光會降低影像對比度 |
影像品質 | 指定測試條件下的整體成像性能 |
機械尺寸 | 與所需機械介面的兼容性 |
並非每個鏡頭都需要進行所有測試。例如,專注於成像解析度的專案可能會優先考慮 MTF 和影像質量,而另一個光學組件可能需要特別關注傳輸或雜散光性能。
測試條件也很重要。 MTF 結果取決於波長、空間頻率、場位置、聚焦條件和測量配置等因素。
因此,檢驗報告應明確相關的測試條件和驗收標準,而不是呈現孤立的測量值。
OEM 和 ODM 買家通常有不同的光學設計、機械介面、生產數量和檢驗要求。
專業的組裝提供者應該能夠在選擇製造流程之前評估專案文件。
典型的輸入包括:
光學設計規範
鏡頭元件圖紙
鏡筒圖紙
材料和塗層訊息
裝配公差要求
所需的光學性能
環境和機械條件
原型和生產數量
根據這些輸入,供應商可以確定被動對齊、主動對齊、黏合劑黏合、螺紋組裝或組合方法是否合適。
原型開發可能還需要在進入重複生產之前進行流程驗證。
對於批量製造,組裝過程應透過記錄程序、檢查點和一致的工具來標準化。
隨著產量的增加,這種方法有助於維持產品品質。
ECOPTIK — 創新與進取 您的光學客製化合作夥伴擁有 15 年研究光學元件製造技術的經驗。
該公司生產一系列精密光學元件,包括圓頂、球面透鏡、微型光學元件、柱面鏡、濾光片、棱鏡和光學窗口。
其可用材料選項包括肖特、CDGM 和康寧的光學玻璃,以及藍寶石、CaF2、MgF2、熔融石英、矽、ZnSe 和 ZnS。
除了光學元件製造之外,ECOPTIK 還為需要將光學元件整合到功能性鏡頭系統中的客戶提供鏡頭組裝服務。
其檢測設備包括:
ZYGO雷射干涉儀:用於相關光學表面和波前測量。
ZEISS CMM Spectrum:用於尺寸測量和幾何檢查。
Agilent Cary 7000 UMS:用於滿足適用的光學測量和材料表徵要求。
這些儀器支援光學製造和檢測的不同階段。為組裝鏡頭提供的特定測試和報告取決於組件設計、專案要求和商定的檢驗範圍。
對於 OEM 和 ODM 客戶而言,將光學元件製造與組裝服務相結合可以簡化元件規格與下游整合要求之間的技術協調。
對於光學設備製造商和採購團隊來說,了解鏡頭組裝服務價格需要超越組裝作業的數量。
報價反映了光學系統的技術難度、組裝所需的資源以及驗證最終產品所需的檢驗要求。
光學元件的數量是影響組裝成本的因素之一,但並不是唯一的考慮因素。
簡單的透鏡組件可能需要相對簡單的定位和機械固定。
多元件光學系統可能涉及:
更複雜的組裝順序
額外的間距和定位控制
對累積公差更加敏感
光學對準要求更高
額外的檢查和調整操作
因此,包含相同數量透鏡的兩個組件仍可能具有顯著不同的製造成本。
光學處方、機械結構和所需的性能比單獨的元件數量更重要。
更嚴格的裝配公差通常會增加製程難度。
當專案需要更嚴格的居中、傾斜、間距或焦點控制時,供應商可能需要更精確的固定裝置、額外的調整階段、專用設備和更廣泛的檢查。
主動對準也會增加處理時間,因為每個組件可能需要單獨的光學調整。
實際成本取決於所需的調整策略以及流程是否可以標準化以進行重複生產。
因此,買家應該提供可測量的組裝公差,而不是簡單地要求高精度。
光學材料透過其物理和熱性能影響組裝考慮因素。
例如,光學元件、黏合劑和機械結構之間的熱膨脹差異可能會影響溫度變化下的組裝穩定性。
某些材料或塗層可能還需要更專門的處理和清潔程序。
因此,鏡筒材料、黏合劑相容性和固定設計應一起考慮。
降低製造複雜性或提高機械相容性的材料選擇可能有助於控制整體組裝成本。
檢查範圍是另一個重要的定價因素。
需要尺寸檢查和基本目視檢查的項目通常涉及與需要詳細 MTF 測量、焦距驗證、雜散光評估和單獨光學性能報告的項目不同的工作。
額外的檢查要求可能涉及:
專業測量設備
專用測試治具
附加設定和校準
每單位檢查時間更長
詳細的文件和可追溯性
買方應在報價階段確定強制性驗收測試。這有助於防止供應商假定的檢驗範圍與客戶的實際要求之間存在差異。
生產數量改變了製造資源在每個單位之間的分配方式。
生產階段 | 主要成本考慮因素 |
|---|---|
原型開發 | 製程評估、夾具準備、工程時間和單獨調整 |
小批量生產 | 設定成本、手動操作、檢查工作量和有限的規模經濟 |
量產 | 模具投資、流程標準化、自動化、良率控制和單位成本最佳化 |
原型訂單通常具有較高的單位成本,因為工程和設定費用分佈在相對較少的產品中。
小批量生產可以減少一些開發費用,但仍可能涉及大量的手動組裝和檢查。
在大規模生產中,可重複的組裝程序、專用工具和適當的自動化可以減少勞動力需求並提高一致性。
然而,大規模生產並不能自動保證總成本降低。如果設計需要廣泛的主動對準或嚴格的單獨測試,這些操作可能仍然是重要的成本驅動因素。
採購團隊可以在不影響必要光學性能的情況下提高成本效率。
有幾種實用的方法值得考慮。
首先,共同優化光學和機械設計。具有明確定義的機械參考的透鏡結構可以簡化定位並減少不必要的對準調整。
其次,建立現實的公差。僅當光學設計和應用需要時才應指定極為嚴格的公差。不必要的公差限制會增加加工、組裝和檢查成本。
第三,選擇合適的對齊方式。被動對準對於某些可重複設計可能就足夠了,而主動對準應保留用於光學回饋提供有意義價值的應用。
四是明確檢驗要求。測試應著重於決定產品驗收的性能特徵,而不是增加不必要的檢查操作。
最後,仔細規劃生產數量。原型開發和未來生產之間的早期協調可以減少重複的模具準備和製程變更。
可靠的報價應說明技術要求、製造作業、檢驗範圍和產量之間的關係。
選擇專業的鏡頭組裝服務提供者需要的不僅僅是比較報價。光學定位、軸對準、間距控制、機械固定和最終性能驗證都會影響組裝鏡頭系統的品質。
對於光學設備製造商、相機模組生產商、工業視覺公司和醫療設備製造商來說,正確的組裝解決方案必須符合實際的光學設計和應用要求。
ECOPTIK 將精密光學元件製造經驗與鏡頭組裝能力和專業測試設備相結合,以支援客製化光學專案。其材料選擇、組件製造經驗和檢測資源為協調光學組件要求與下游組裝需求奠定了基礎。
在評估鏡頭組裝服務價格和鏡頭組裝服務成本時,買家應提供其光學圖、機械規格、所需公差、檢驗標準和預期生產數量。
有了這些詳細信息,合格的供應商就可以評估組裝過程,推薦合適的對準方法,定義檢查範圍,並根據專案的實際技術要求準備報價。

在現代光學工程系統中,特別是在雷射儀器、醫學成像和工業視覺檢測中,棱鏡的作用不再局限於簡單的光束偏移。對於使用精密光學棱鏡鏡頭的光學系統設計者和整合商來說,真正的挑戰在於在複雜系統條件下保持亞微米光路穩定性、角度偏差精度和多波長傳輸一致性。

在現代精密光學和瞄準系統中,微棱鏡瞄準鏡已成為緊湊型瞄準架構中的關鍵組件,其中快速目標捕獲、低光成像穩定性和光學對準精度直接決定係統性能。
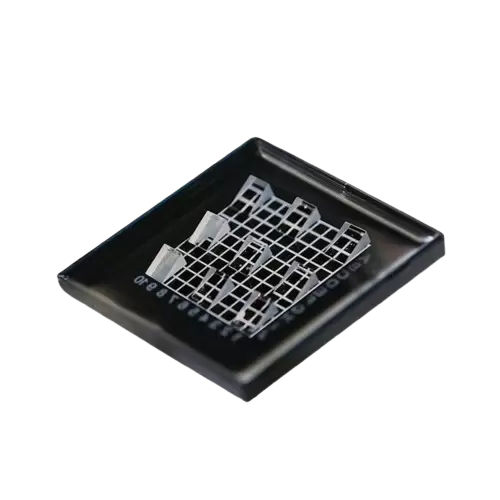
當光路必須在幾毫米內時,標準光學棱鏡並不總是實用。在內視鏡、雷射模組、光纖耦合組件和緊湊型工業儀器中,傳統棱鏡可能會佔用太多空間,引入不需要的光路長度,或根本達不到系統所需的角度精度。